
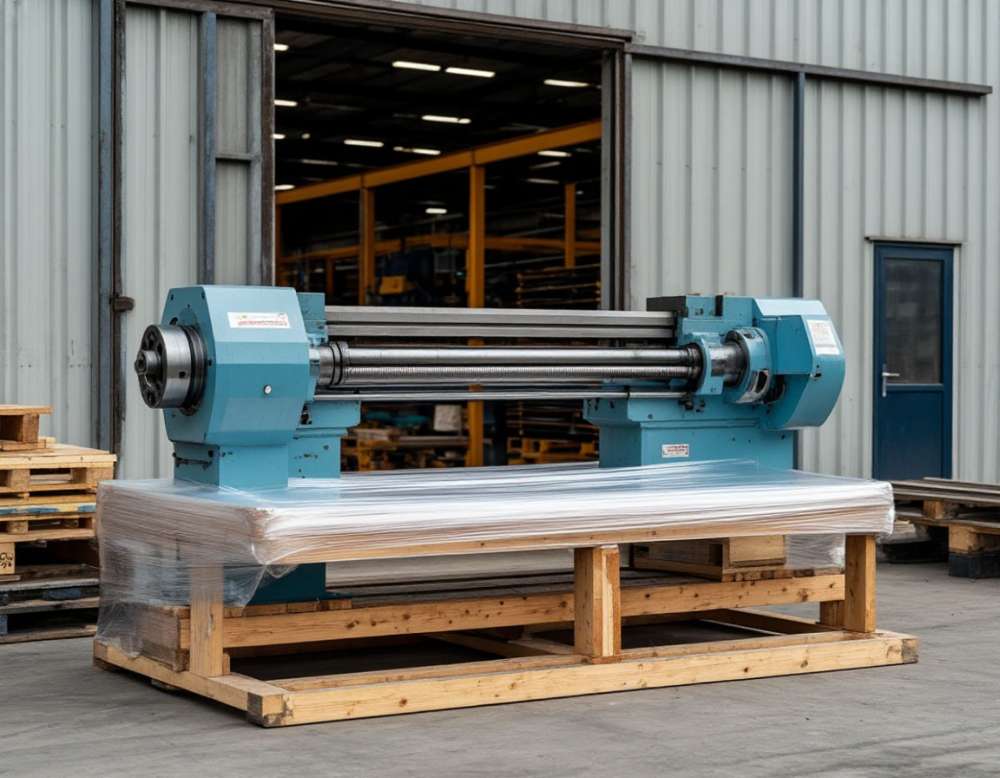
Станок переживает рейс не как груз, а как прецизионная машина, которую на несколько суток лишили фундамента. Всё, что на рабочем месте держали виброопоры, анкеры и выверенная по уровню плита, в кузове заменяется брусом, ремнями и подвеской полуприцепа. Поэтому итог перевозки оценивается не на выгрузке, когда станина стоит без царапин, а через несколько дней после пуска — когда деталь идёт в допуске или не идёт.
Ниже — рабочая последовательность: что сливают, что стопорят, что снимают, за какие точки цепляют, как ставят в кузов и что делают после доставки. Порядок здесь имеет значение: если сначала застропить, а потом вспомнить про масло в гидростанции, придётся снимать станок обратно. Речь и о металлорежущем оборудовании — токарные, фрезерные, шлифовальные, расточные, обрабатывающие центры, — и о деревообрабатывающем: форматно-раскроечные, четырёхсторонние, фрезерные с ЧПУ, кромкооблицовочные.
Отдельно оговорим главное заблуждение. Станок массой 3–5 тонн многие считают «простым грузом, потому что он тяжёлый и никуда не денется». На практике именно масса и создаёт проблему: незакреплённый суппорт весом в центнер, проехавший по направляющим сотню километров подряд, портит станок надёжнее, чем падение с полуметра.
Что выясняют до подачи машины
Расчёт и подбор техники держатся на пяти цифрах, и все пять берутся из паспорта или с рулетки, а не на глаз.
- Масса станка в комплектации, в которой он поедет. Паспортная масса часто указана без электрошкафа, транспортёра стружки, устройства ЧПУ и оснастки в магазине инструмента — реальный вес может отличаться на 10–20%.
- Габариты в транспортном положении: длина, ширина, высота после снятия выступающих узлов. Высота — самая критичная: она решает, влезет ли станок в тентованный кузов или потребуется открытая платформа.
- Положение центра тяжести. У приличных производителей он отмечен на станине маркировкой. Если отметки нет, ориентируются по конструкции: у токарного станка масса смещена к шпиндельной бабке, у портального обрабатывающего центра — вниз и к центру, у консольно-фрезерного — назад к стойке.
- Точки строповки и их допустимая нагрузка: рым-болты, проушины, транспортные отверстия в станине, места под вилы.
- Условия на обоих концах: ширина ворот, высота проёма, наличие крана или погрузчика, состояние пола по пути следования, этаж.
Практика: если станок покупается б/у, съездить и обмерить его лично дешевле, чем потом переигрывать рейс. Особенно это касается высоты — станок, стоящий на технологических подкладках в цеху продавца, в паспорте числится ниже, чем он есть.
Слив жидкостей и подготовка гидравлики
Первый шаг после отключения от сети и пневмосети. Сливают всё, что может вытечь или замёрзнуть.
- СОЖ из бака, поддона и системы подачи. Бак вымывают, шланги продувают. Остаток эмульсии в поддоне на длинном плече обязательно найдёт дорогу наружу и пойдёт по кузову, а под ней — коррозия на станине и на направляющих.
- Масло из гидростанции и редукторов. Гидробак сливают полностью, если станок едет дальше суток пути или зимой. При коротком плече иногда достаточно снизить уровень и герметично закрыть заливные горловины и сапуны — сапун и есть основной путь утечки при наклонах.
- Конденсат из пневмосистемы и ресивера, вода из контура охлаждения шпинделя и из чиллера. Оставшаяся вода зимой рвёт теплообменник и рубашку охлаждения — ремонт дороже всей перевозки.
- Смазка направляющих остаётся. Наоборот, перед рейсом станину, направляющие, шлифованные и точёные поверхности прокатывают консервационной смазкой и закрывают плёнкой: конденсат в кузове при перепаде температур садится именно на металл.
Слитые жидкости собирают в отдельную тару и везут либо отдельно, либо не везут вообще — по многим позициям проще залить свежее на новом месте. Сливные пробки после работы затягивают и помечают, чтобы при пуске о них не забыли.
Фиксация суппорта, шпинделя и подвижных столов
Самый недооценённый пункт. Подвижные узлы в рейсе живут своей жизнью: шариковинтовая передача не рассчитана на ударные нагрузки, а направляющие качения при многочасовой вибрации без смазочной плёнки получают ложное бринеллирование — те самые следы на дорожках, которые потом слышны как гул и видны как волнистость на детали.
- Суппорт и каретки подводят к жёсткой части станины (у токарного — ближе к шпиндельной бабке) и притягивают транспортными болтами, струбцинами или стяжными ремнями через деревянные прокладки. Упор в металл напрямую не делают.
- Крестовый и поворотный стол ставят в среднее положение, фиксируют по обеим осям, стопорят механизм поворота.
- Шпиндель опускают в нижнее положение и подпирают снизу деревянным брусом или транспортной распоркой, чтобы вертикальная нагрузка шла на опору, а не на подшипники. Инструмент из конуса вынимают, конус закрывают заглушкой и смазывают.
- Магазин инструмента разгружают полностью — инструмент едет отдельно в кейсе. Полный магазин это лишние десятки килограммов на высоте и постоянный источник стука.
- Противовесы у портальных и консольных станков фиксируют в шахте, иначе они бьют по направляющим на каждой неровности.
- Двери, ограждения, гармошки защиты стягивают ремнями или притягивают проволокой: телескопическая защита направляющих — расходник, который стоит денег и ждётся с завода.
Заводские транспортные болты у нового станка — оранжевые или красные, и снимать их до установки на месте нельзя. У бывшего в эксплуатации станка их, как правило, давно потеряли, и роль транспортной фиксации выполняют струбцины и стяжки, поставленные слесарем перед погрузкой.
Что снимают и везут отдельно
Снятие узлов решает две задачи сразу: уменьшает габаритную высоту и убирает всё, что может быть сорвано ремнём или зацеплено при проносе.
| Узел | Зачем снимать | Как везти |
|---|---|---|
| Электрошкаф, стойка ЧПУ | Выносной шкаф даёт лишнюю ширину и ломает кронштейны | Отдельный ящик с амортизацией, кабели маркируются по обоим концам |
| Пульт на поворотном кронштейне | Держится на шарнире, в рейсе разбивает крепление | Снять, обернуть, уложить в ящик с пультами |
| Транспортёр стружки | Габарит по длине, слабая рама | Отдельным местом на платформе или в кузове рядом |
| Чиллер, гидростанция, маслостанция | Вынесенные агрегаты на тонких трубках | На паллете, штуцеры заглушить |
| Стеклянные ограждения и панели | Бьются от вибрации | Вертикально в обрешётке, проложить пенополиэтиленом |
| Лампы, датчики, щупы, измерительные головки | Хрупкие и дорогие | Кейс, отдельная опись, лучше везти в кабине |
Каждое снятое соединение фотографируют и маркируют бирками. Крепёж складывают в подписанный пакет и крепят к тому узлу, от которого он снят, — иначе на монтаже полдня уходит на подбор болтов.
Точки строповки: где можно цеплять и где нельзя
Правило одно: цепляют только за станину или за штатные проушины и рым-болты, рассчитанные конструктором на подъём всей массы. Цеплять за кожух, за облицовку, за защитные щитки, за шпиндельную бабку, за суппорт, за трубопроводы и за стойку ограждения нельзя — эти элементы держат сами себя, а не станок. Оторванный кожух это ещё полбеды; хуже, когда нагрузка через него передаётся на посадочные места и уводит геометрию.
- Стропы заводят через траверсу, чтобы ветви шли вертикально. Косые ветви создают сжимающее усилие на боковины и гнут облицовку.
- Под стропы на кромки станины ставят угловые накладки или брус: стальной трос по литой кромке оставляет забоины, а текстильный строп режется.
- Пробный подъём делают на 50–100 мм и выдерживают полминуты — так проверяют, что станок висит ровно и центр тяжести определён верно. Перекос больше 3–5 градусов означает, что точки выбраны не те.
- При подъёме вилами погрузчика вилы должны выходить за противоположный край основания, иначе станина «клюёт» при трогании. Под вилы обязательно кладут брус.
- Кантовать станок нельзя вообще, если в паспорте не указано иное. Многие узлы рассчитаны на работу только в рабочем положении.




Транспортное положение, основание и виброизоляция
Станок не ставят на пол кузова опорными лапами и не ставят на регулировочные винты — они рассчитаны на статическую нагрузку на ровной плите, а не на динамику в рейсе. Правильное транспортное положение выглядит так.
- Под станину подводят сплошное основание: паллету под размер, сварные салазки из швеллера или брус сечением от 100 × 100 мм, уложенный под жёсткие рёбра станины.
- Между станиной и основанием прокладывают резину, старую конвейерную ленту или плотный вспененный полиэтилен — это и есть транспортная виброизоляция, которая гасит высокочастотную составляющую от дорожных стыков.
- Станок притягивают к основанию болтами через штатные монтажные отверстия — тогда дальше в кузове крепится не станок, а его рама, и все усилия идут мимо тонких узлов.
- Под основание в кузове укладывают противоскользящий мат и распределительные щиты, чтобы точечная нагрузка не пробила пол.
- Станок закрывают плёнкой или чехлом; на длинных плечах и зимой — с влагопоглотителем внутри рабочей зоны.
Обрешётка нужна там, где груз едет сборным рейсом или перегружается. Для отдельной машины чаще достаточно рамы и укрытия, а обрешётку ставят только на снятые узлы.
Центр тяжести и нагрузка на ось
Станок — это сосредоточенная масса на небольшой площади, и от того, где она стоит в кузове, зависит управляемость машины и законность рейса. Общее правило: тяжёлое место ставится над осями полуприцепа или в зоне седельно-сцепного устройства, а не у задних дверей и не в самом хвосте.
| Ошибка размещения | Что происходит | Как правильно |
|---|---|---|
| Станок сдвинут к корме | Разгружается передняя ось тягача, руль «пустой», перегруз задней тележки | Сместить к центру, ближе к седлу |
| Станок в самом носу кузова | Перегруз седельного устройства и передней оси | Отодвинуть назад, добавить балансировочный груз |
| Опора на три точки | Станину скручивает, уходит геометрия | Сплошная рама под всё основание |
| Высокий центр тяжести без оттяжек | Раскачка на поворотах, риск опрокидывания груза | Диагональные оттяжки и упоры по бокам |
| Крепление за кожух, а не за раму | Ремень рвёт облицовку, станок остаётся незакреплённым | Крепить только за раму или станину |
Если центр тяжести высокий и смещённый, водитель обязан знать об этом до выезда: меняется манера прохождения поворотов и допустимая скорость на неровностях. Такие отметки ставят в товаросопроводительных документах и проговаривают на погрузке.
Крепление ремнями и упорными брусками
Крепление держит груз от четырёх воздействий: разгон, торможение, боковые силы в повороте и вертикальные удары. Самое сильное — торможение, продольная нагрузка вперёд доходит примерно до восьми десятых массы груза. Схема для станка на раме выглядит так.
- Прижимные ремни сверху: минимум два, через угловые накладки, по жёстким точкам рамы. Прижим создаёт трение, но сам по себе сдвиг не держит.
- Диагональные оттяжки: четыре ремня от углов рамы к такелажным петлям кузова под углом примерно 30–45 градусов к полу и в плане. Именно они воспринимают продольные и боковые силы.
- Упорные бруски: прибиваются к полу вплотную к раме спереди, сзади и с боков. Высота бруска — не меньше трети высоты основания, иначе рама через него перескочит.
- Противоскользящий мат под всей опорной площадью: ощутимо повышает коэффициент трения и позволяет обойтись меньшим числом ремней.
- Контроль после первых километров: водитель подтягивает крепление через 30–50 км, потому что деревянные прокладки обминаются и ремни ослабевают.
Типовые станки: вес и машина под них
Таблица закрывает большинство заявок. Вес указан ориентировочный, по конкретной модели смотрят паспорт; машину подбирают по самому тяжёлому одиночному месту, а не по сумме партии.
| Тип станка | Ориентировочная масса | Высота в транспортном положении | Машина |
|---|---|---|---|
| Настольный сверлильный, заточной | 50–300 кг | до 1,5 м | Газель, до 1,5 т |
| Токарно-винторезный 1К62 и аналоги | 2–3 т | 1,6–1,8 м | Пятитонник |
| Консольно-фрезерный универсальный | 2,5–4 т | 2,0–2,3 м | Пятитонник, десятитонник |
| Форматно-раскроечный по дереву | 0,6–1,5 т | 1,5–1,9 м, длина до 4,5 м | Пятитонник, десятитонник |
| Четырёхсторонний строгальный | 2–5 т | 1,8–2,2 м | Десятитонник |
| Плоскошлифовальный, круглошлифовальный | 3–8 т | 2,0–2,4 м | Десятитонник, фура |
| Обрабатывающий центр вертикальный | 5–12 т | 2,6–3,2 м, часто выше кузова | Фура с верхней загрузкой, платформа |
| Горизонтально-расточной, портальный | 12–30 т | свыше 3 м | Трал, разборка на части |
| Пресс кривошипный, гильотина | 4–25 т | 2,5–4 м | Фура, трал |
| Фрезерный с ЧПУ по дереву, поле 1,3 × 2,5 м | 0,8–2 т | 1,9–2,2 м, длина до 3,5 м | Пятитонник, десятитонник |
Если высота в сборе с машиной выходит за 4 м, а ширина за 2,55 м, рейс становится негабаритным со всеми последствиями по разрешениям и срокам. Почти всегда дешевле разобрать станок до габарита, чем оформлять негабарит; подробнее об этом — в разделе перевозка оборудования.
Выгрузка на объекте, где нет крана
Ситуация штатная, и решается она тремя способами. Первый — подать сразу борт с манипулятором: машина снимет станок с себя и поставит на подготовленное место, если позволяет вылет стрелы и подъезд. Второй — вызвать автокран на два-три часа под конкретное окно, это обычно дешевле манипулятора на тяжёлых позициях. Третий, когда техника не проходит: такелаж.
Такелажная схема для станка до 10 тонн выглядит так. Из кузова станок стягивают лебёдкой по трапам на роликовые платформы; под платформы по маршруту укладывают стальные листы, чтобы не провалиться в стыки плитки и не разбить пол; станок катят до места, а на точке поднимают гидравлическими домкратами по 5–10 см попеременно с каждой стороны, подкладывая брус, и снимают ролики. Скорость — несколько метров в минуту, но так заводят станки в подвалы и в цеха с воротами 2,2 м, куда никакой кран не попадает. Пол по маршруту проверяют заранее: 5 тонн на четырёх роликах — это точечная нагрузка, которая раскалывает стяжку.
После доставки: выдержка, опоры и выверка
Самая частая ошибка на финише — включить станок в тот же час. Ниже порядок, который экономит недели переборок.
- Выдержка по температуре. Станок, приехавший с мороза, заносят в цех и оставляют минимум на 8–12 часов, а лучше на сутки, не снимая упаковку сразу. На холодном чугуне мгновенно садится конденсат, вода попадает в электрошкаф и на направляющие. Плёнку снимают, когда металл сравнялся с температурой помещения.
- Снятие транспортных фиксаторов. Струбцины, стяжки, распорки под шпинделем, транспортные болты — по списку, который составлялся при погрузке. Пропущенная распорка при первом пуске ломает привод.
- Установка на виброопоры. Станок ставят на клиновые башмаки или регулируемые виброопоры по числу штатных точек. Опора должна быть под каждой точкой: если одна висит, станина работает на скручивание и геометрия уходит.
- Выверка по уровню. Рамным или электронным уровнем в двух взаимно перпендикулярных направлениях, по направляющим в нескольких положениях суппорта или стола. Для обычного станка ориентир — сотые доли миллиметра на метр, для прецизионного — жёстче, по паспорту. Регулируют опорами по кругу, циклами: каждый поворот винта меняет показания на соседних точках.
- Проверка геометрии и обкатка. Заливают свежие масло и СОЖ, прокручивают вручную, прогоняют на холостом ходу на малых оборотах, слушают. Потом выводят на рабочие режимы и точат пробную деталь с замером. Только после этого станок считается принятым.
- Повторная выверка через 2–4 недели. Основание и подливка дают усадку, опоры обминаются. Это нормальная процедура, а не признак проблемы.
Порядок приёмки груза отдельный: акт подписывают по каждому месту, состояние сверяют с фотографиями, сделанными до погрузки. Скрытые дефекты фиксируют в сроки, указанные в договоре, — на это обычно есть несколько дней, и упущенный срок закрывает вопрос о компенсации.
Частые вопросы
Нужно ли сливать масло, если станок едет всего 300 километров?
Гидробак на коротком плече можно не сливать полностью, но уровень снижают, а сапуны и заливные горловины герметично закрывают — именно через них масло выходит на уклонах. СОЖ и воду из контуров охлаждения сливают всегда, независимо от расстояния. Зимой вода в рубашке шпинделя замерзает за одну ночь стоянки.
Можно ли цеплять станок за шпиндельную бабку или за кожух?
Нет. Цеплять можно только за станину и за штатные проушины или рым-болты, рассчитанные на полную массу. Кожухи, облицовка и бабка держат себя, а не станок: при подъёме нагрузка идёт через посадочные места и уводит геометрию, даже если внешне ничего не сломалось.
Обязательно ли ставить станок на паллету или раму?
Да, за редким исключением. На опорных лапах и регулировочных винтах станок в кузове стоит на нескольких точках, а динамические нагрузки скручивают станину. Сплошная рама или брус под жёсткими рёбрами распределяют нагрузку и дают точки, за которые груз крепится ремнями, не касаясь тонких узлов.
Как понять, где у станка центр тяжести, если паспорта нет?
Ориентируются по конструкции: у токарного масса смещена к шпиндельной бабке, у консольно-фрезерного назад к стойке, у портального вниз и к центру. Практическая проверка — пробный подъём на 50–100 мм: если станок висит с перекосом больше нескольких градусов, точки строповки выбраны неверно и схему меняют, не поднимая выше.
Сколько нужно выдерживать станок перед включением после доставки зимой?
Минимум 8–12 часов, а по холодному крупному чугуну лучше сутки. Упаковку снимают не сразу: пока металл холоднее воздуха в цеху, на нём конденсируется влага, которая попадает в электрошкаф и на направляющие. Включать станок можно только после того, как он полностью прогрелся до температуры помещения и просох.
Что делать, если в цех не проходит кран и нет погрузчика нужной грузоподъёмности?
Работают такелажем: станок стягивают лебёдкой по трапам на роликовые платформы и катят до места по уложенным стальным листам, а на точке поднимают гидравлическими домкратами и подкладывают брус. Так станки заводят в подвалы и в цеха с воротами 2,2 м. Заранее проверяют прочность пола по маршруту — точечная нагрузка от роликов раскалывает слабую стяжку.
Насколько точно нужно выверять станок по уровню?
Для универсального станка общего назначения ориентир — сотые доли миллиметра на метр длины направляющих, для прецизионного и шлифовального требование жёстче и берётся из паспорта. Меряют в двух перпендикулярных направлениях и в нескольких положениях стола или суппорта. Регулируют опорами по кругу в несколько проходов, потому что каждая опора меняет показания на соседних.
Нужно ли повторно проверять геометрию через месяц после установки?
Да, это штатная процедура. За первые две-четыре недели работы основание и подливка дают усадку, виброопоры обминаются, и станок немного уходит от выставленного положения. Повторная выверка по уровню занимает час и возвращает точность без вмешательства сервиса.