
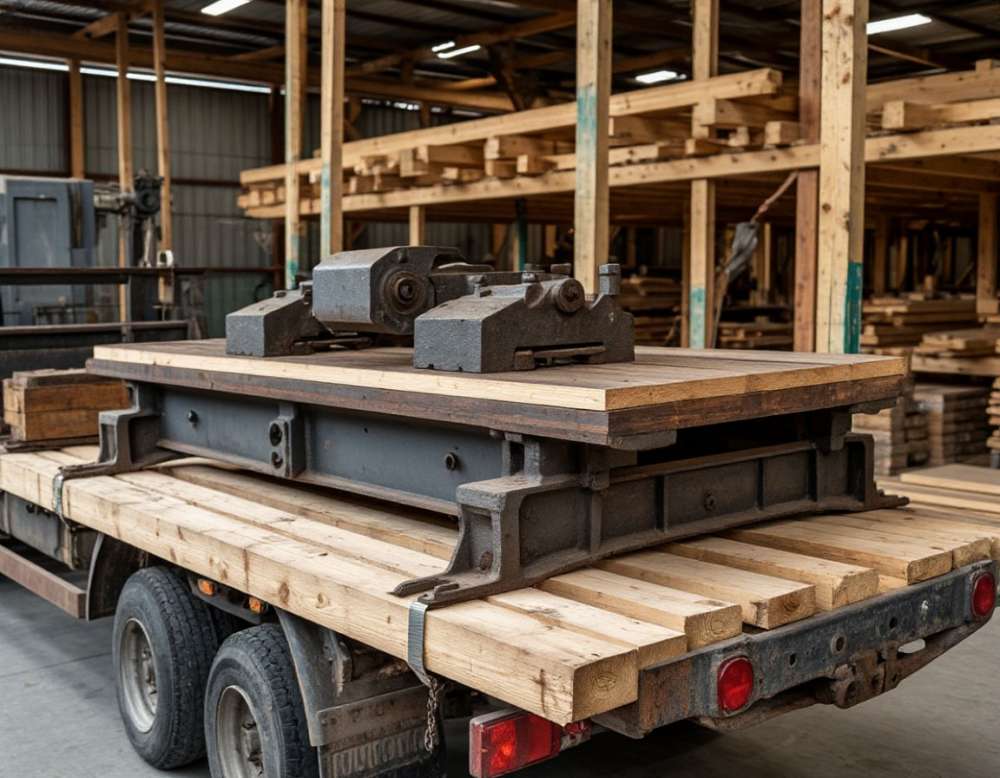
Деревообрабатывающий станок — груз, в котором вес и хрупкость сочетаются самым неудобным образом. Форматно-раскроечный станок весит от 600 кг до 1,8 т, четырёхсторонний продольно-фрезерный — от 2 до 6 т, и основная масса приходится на чугунную станину. Чугун держит огромную статическую нагрузку, но плохо переносит удар и излом: трещина в станине не ремонтируется, станок после такого остаётся только на металл.
Вторая часть задачи — геометрия. Станок стоит на станине не просто так: от взаимного положения стола, направляющих, каретки и пильного узла зависит точность раскроя в десятых долях миллиметра. Перекос при подъёме, удар при погрузке или вибрация на плохой дороге сбивают настройку, и внешне целый станок начинает пилить с отклонением от прямого угла. Поэтому перевозка деревообрабатывающего оборудования — это в равной мере работа с массой и работа с точностью.
Ниже разбираем практику: что именно возят из цеха в цех, чем и за что поднимают станину, как готовят каретку и пильный узел, что делают с электрикой и стойкой ЧПУ, как выкатывают станок из цеха без крана, чем крепят в кузове и какая платформа нужна под конкретный вес и габарит. Этим направлением занимается «100% Позитиff» — у нас свой автопарк и партнёры в регионах.
Нужна помощь с перевозкой?
- Расчёт бесплатно, за 15 минут
- Подберём машину под габарит и вес
- Застрахуем груз на всю стоимость
Что именно приходится везти из деревообрабатывающего цеха
Состав отправки определяет всё остальное: число транспортных мест, тип платформы, нужен ли манипулятор и сколько времени уйдёт на демонтаж. Разделение по группам делают до подачи машины, иначе на месте выясняется, что пилорама не влезает в фургон, а каретку форматника некуда положить.
- Круглопильные и форматно-раскроечные станки — 0,6–1,8 т. Станина с кареткой даёт длину 3,2–3,8 м, при этом сам корпус компактный. Самая массовая позиция в мебельных и столярных производствах.
- Четырёхсторонние продольно-фрезерные станки — 2–6 т, длина 3–5 м. Внутри четыре-шесть шпиндельных групп, подающие ролики, тяжёлый сварной или литой корпус.
- Фуговальные и рейсмусовые станки — 0,4–1,5 т. Компактные, но с длинным чугунным столом и ножевым валом, который обязательно стопорят.
- Ленточнопильные пилорамы — рама длиной 7–12 м. Целиком такую раму везут редко: она разбирается на секции по 2–4 м, и это почти всегда дешевле, чем длинномер под собранную конструкцию.
- Многопильные станки — массивный вал с набором пил, тяжёлый подающий механизм, вес сопоставим с четырёхсторонними.
- Кромкооблицовочные линии — 6–12 м в сборе, разбираются на секции по 1–2,5 т. Присадочный узел, клеевая ванна, фрезерные и циклевальные группы.
- Сушильные камеры — разборные панели, вентиляторы, теплообменник, щит управления. Габаритный, но относительно лёгкий комплект, который едет несколькими местами.
- Шлифовально-калибровальные станки — 1,5–4 т, широкая лента, валы и прижимные балки.
- Прессы и обрабатывающие центры с ЧПУ — 2–8 т. Высокие, с вакуумными столами, порталом и стойкой управления.
На практике переезд цеха — это не один станок, а комплект: два-три основных станка, пара вспомогательных, аспирация с циклоном и воздуховодами, стеллажи и остатки материала. Аспирацию обычно считают отдельно: сами воздуховоды лёгкие, но объёмные, и они занимают кузов быстрее, чем станки.
Чугунная станина: где её ломают
Чугун прочен на сжатие и слаб на изгиб и удар. Станина не рассчитана на то, что её будут поднимать за произвольную точку: нагрузка должна идти через те же места, которыми станок опирается на пол. В паспорте обычно указаны строповочные отверстия или проушины, и строповка только по ним — не перестраховка, а единственный вариант, при котором рама не работает на излом.
Если проушин нет, строп заводят под раму основания через деревянный брус, распределяя нагрузку по двум-трём точкам опоры. Никогда не поднимают за рабочий стол, за кожух пильного узла, за направляющие каретки, за защитные щитки и за кронштейны вытяжки. Стол форматного станка — плоскость, выведенная в ноль, кожух — тонкий лист, направляющие — прецизионная деталь; все три не несущие.
Второй источник трещин — установка станины на неровную поверхность. Чугунная рама, поставленная на две точки вместо четырёх, работает на изгиб всем своим весом. Поэтому под станок всегда укладывают брусья-салазки так, чтобы опора пришлась под точки штатных ножек или под продольные ребра рамы, и проверяют, что станок не качается до того, как его начнут крепить.
Каретка форматно-раскроечного станка
Каретка — самая уязвимая часть всей машины. Это алюминиевая балка длиной 2,8–3,8 м, которая катается по шариковым или роликовым опорам с люфтом в сотые доли миллиметра. Любой перекос, удар по торцу или нагрузка сверху выводят её из плоскости, а исправить погнутую балку нельзя — только менять. Разбитая каретка означает, что станок больше не держит угол и прямой рез по формату, то есть теряет свою основную функцию.
Правильная подготовка — один из двух вариантов. Либо каретку сдвигают в крайнее положение и фиксируют транспортными винтами и штатными упорами, которые идут в комплекте именно для перевозки. Либо её снимают целиком и везут отдельным местом в деревянной обрешётке, уложив на опоры через каждые 0,8–1 м, чтобы балка не провисала. Второй вариант занимает лишнее место в кузове, но он надёжнее, и для межрегиональных рейсов его выбирают чаще.
Отдельно снимают и упаковывают поперечную линейку с откидными упорами и угловой кронштейн: это длинные тонкие детали, которые легко гнутся, а точность упора напрямую задаёт точность резки. Их маркируют и кладут вместе с кареткой, а не в общую кучу запчастей.
Что фиксируют перед погрузкой
Любая подвижная часть станка в рейсе превращается в молоток, который работает по своим же посадочным местам. Вибрация на дороге имеет амплитуду в миллиметры, но частоту в десятки герц, и за несколько часов хода незафиксированный узел разбивает подшипник или направляющую. Перечень по пунктам:
- Пильный узел и механизм наклона. Пилу опускают в нижнее положение, наклон ставят в ноль и фиксируют стопором или струбциной. Основную пилу и подрезной диск лучше снять и упаковать отдельно: диск с твердосплавными зубьями при ударе теряет зубья.
- Подвижные столы и приставные опоры. Снимают или притягивают к станине, предварительно подложив прокладку, чтобы не поцарапать плоскость.
- Прижимные и подающие ролики. У четырёхсторонних и калибровальных станков ролики на пружинах: их опускают на упор и фиксируют, иначе пружины всю дорогу работают.
- Шпиндели и ножевые валы. Стопорят от проворота штатным стопором или деревянным клином. Проворачивающийся вал без смазки в рейсе портит подшипники.
- Пневмо- и гидроцилиндры. Штоки убирают внутрь и фиксируют. Выдвинутый шток — самая удобная деталь, чтобы её задеть при погрузке и погнуть.
- Двери, кожухи, смотровые окна. Притягивают ремнями или фиксируют скотчем по периметру, стекло закрывают картоном.
- Вакуумные присоски и прижимы на обрабатывающих центрах. Снимают и везут в ящике: резина и уплотнения мнутся под нагрузкой.
Технологические жидкости сливают: масло из гидростанции, воду из системы охлаждения, конденсат из пневморесивера. Подтекающее масло на платформе — это и грязь на следующем грузе, и реальный риск при погрузке-разгрузке.
Электрика, частотники и стойка ЧПУ
Шкаф управления на станке обычно закреплён на кронштейне сбоку или сзади. На тяжёлом станке его оставляют на месте, но дополнительно подпирают и притягивают, чтобы кронштейн не работал на отрыв. На станках с выносным шкафом или отдельной стойкой ЧПУ электрику снимают и везут как самостоятельное место в жёсткой обрешётке: внутри частотные преобразователи, платы, контроллеры и монитор, которые от удара выходят из строя без видимых следов.
Перед разборкой щита делают два обязательных действия. Первое — фотографируют щит целиком и крупно каждую клеммную группу. Второе — маркируют все разъёмы и провода с двух сторон бирками. Это выглядит избыточно, пока не начинается обратная сборка: без маркировки восстановление схемы на незнакомом станке занимает от одного до трёх дней, а фотографии щита, снятые за десять минут, эти дни экономят.
Жёсткий диск и флеш-носитель со стойки ЧПУ лучше снять и перевезти отдельно — вместе с резервной копией параметров станка. Параметры привязаны к конкретной машине, и восстановить их без копии можно только пусконаладкой с нуля.




Вывоз станка из цеха
Самое узкое место перевозки — не дорога, а первые пятнадцать метров от места установки до борта машины. Поэтому до подачи транспорта проверяют четыре вещи: прочность и покрытие пола, ширину и высоту проёма, маршрут выката и наличие порогов, пандусов и ступеней на этом маршруте.
Пол в старых цехах часто бетонный, но с отбитыми участками и люками. Станок весом 4 т, поставленный на четыре роликовые платформы, даёт около тонны на каждую — пятно контакта маленькое, и ролик уходит в выбоину. Поэтому на пути выката раскатывают стальные листы или укладывают щиты из бруса и толстой доски.
Технология выката без крана стандартная: станок приподнимают гидравлическими домкратами или такелажными домкратами с низким подхватом, подводят под раму роликовые платформы грузоподъёмностью 2–6 т каждая, фиксируют положение и перемещают лебёдкой или ручной тягой с направляющими стропами. На подъём в кузов используют аппарели и лебёдку, если нет крана или манипулятора. На каждом перемещении станок страхуют от опрокидывания: высокий ЧПУ-центр с узкой базой особенно к этому склонен.
Ширину проёма мерят по факту, а не по чертежу. Станок 1,9 м шириной не пройдёт в двустворчатую дверь с проёмом 2,0 м, если в проёме стоит отбойник или труба отопления. Такие детали выясняются при осмотре и решают, нужен ли частичный демонтаж — например, снятие стола или кронштейнов.
Крепление в кузове
Станок ставят на деревянные брусья-салазки толщиной 100–150 мм. Салазки дают три эффекта: распределяют нагрузку на пол кузова, поднимают станину над возможной влагой и дают точку, за которую станок можно притянуть или к которой можно прикрутить. На длительных рейсах станок часто прикручивают к салазкам болтами через штатные отверстия ножек, а сами салазки крепят к полу платформы.
Притягивают ремнями с рабочей нагрузкой 5 т — за раму основания, никогда за корпус, кожух или поперечину стола. Схема минимум четыре точки, крест-накрест, с углом натяжения 30–45° к полу: такая схема держит и от сдвига вперёд при торможении, и от бокового смещения в повороте. Под ремни в местах перегиба через чугунное ребро ставят уголки или прокладки, иначе ремень перетирается об острую кромку.
Противоскользящие резиновые коврики под салазками снижают требуемое усилие натяжения и почти исключают подвижку груза. Дополнительно спереди и сзади ставят деревянные упоры-клинья, прибитые к полу платформы, если это допустимо по кузову.
Развеска — отдельный пункт. Один станок весом 5–6 т на 13,6-метровом полуприцепе нельзя ставить ни в середину, ни в хвост: груз размещают над осями или с небольшим смещением вперёд, чтобы нагрузка распределилась между тележкой и седлом. Высокий обрабатывающий центр ставят ближе к седлу — и по развеске, и потому что там меньше раскачка. Когда едет комплект из нескольких станков, тяжёлые ставят вниз и к осям, лёгкие и габаритные вроде воздуховодов аспирации — сверху и в свободные зоны.
Какая машина нужна под конкретный станок
Выбор платформы определяют три цифры: масса, максимальный габарит в транспортном положении и высота станка. Третья цифра подводит чаще всего: станок высотой 2,7 м на обычном полуприцепе с высотой пола 1,3–1,4 м даёт общую высоту около 4,1 м, а это уже превышение габарита и необходимость разрешения. Та же машина на низкорамном трале с погрузочной высотой 0,85–1,1 м укладывается в норму.
| Группа станков | Вес | Габарит в транспортном положении | Что фиксировать или снимать | На чём везём |
|---|---|---|---|---|
| Форматно-раскроечные, круглопильные | 0,6–1,8 т | Станина 1,6–2,2 м, с кареткой до 3,8 м | Каретку снять или зафиксировать винтами, пилу снять, наклон в ноль | Фургон или бортовой 5–10 т с манипулятором |
| Фуговальные, рейсмусовые | 0,4–1,5 т | Длина стола 1,6–3,0 м | Застопорить ножевой вал, опустить и зафиксировать ролики | Фургон, при комплекте — тент 10 т |
| Четырёхсторонние продольно-фрезерные | 2–6 т | Длина 3–5 м, высота до 1,9 м | Стопор шпинделей, прижимные ролики, щит управления | Бортовой 10–20 т или полуприцеп 13,6 м |
| Шлифовально-калибровальные | 1,5–4 т | Ширина до 2,2 м, высота 1,8–2,3 м | Снять ленту, зафиксировать прижимную балку и валы | Полуприцеп 13,6 м, при высоте от 2,6 м — трал |
| Многопильные станки | 2–5 т | Длина 2,5–4 м | Снять пильный вал или застопорить, зафиксировать подачу | Бортовой 20 т или полуприцеп |
| Обрабатывающие центры с ЧПУ, прессы | 2–8 т | Длина 4–7 м, высота 2,4–3,0 м | Стойку ЧПУ снять, портал застопорить, вакуумные прижимы в ящик | Низкорамный трал 30–40 т |
| Кромкооблицовочные линии | Секции 1–2,5 т | В сборе 6–12 м, секции 2–4 м | Разборка по секциям, слить клей, снять фрезы и ролики | Полуприцеп 13,6 м, при длинной секции — удлинённая площадка |
| Ленточнопильные пилорамы, сушильные камеры | Секции 0,3–2 т | Рама 7–12 м, разбирается на секции 2–4 м | Снять ленту и шкивы, разметить панели камеры, вентиляторы отдельно | Бортовой или полуприцеп, в разборе — обычная площадка |
В «100% Позитиff» подбор машины начинают с этих трёх цифр и фотографии станка на месте. До 3 т и до 3 м — задача для фургона или бортового десятитонника с манипулятором, и манипулятор здесь ключевая деталь: он снимает зависимость от крана на объекте. Тяжёлые и длинные секции едут на полуприцепе 13,6 м. Когда высота станка превышает 2,6 м, разговор сразу про низкорамный трал: у него погрузочная высота 0,85–1,1 м, что даёт запас около полуметра по сравнению с обычной площадкой.
Пилорамы и длинные линии: разборка на секции
Рама ленточнопильной пилорамы длиной 7–12 м — классическая ситуация, когда разборка выгоднее перевозки целиком. Собранная рама требует длинномера или автопоезда с прицепом-роспуском, а разобранная на секции по 2–4 м едет в обычном полуприцепе вместе с остальным комплектом. Секции рельсового пути, пильная каретка, механизм натяжения ленты и привод идут отдельными местами.
Главное при разборке — разметка. Секции рельса маркируют по порядку и по сторонам, потому что рама выставлена в плоскость с точностью до миллиметра на всю длину, и перепутанные секции придётся выставлять заново. То же относится к кромкооблицовочной линии: её собирали и юстировали по проходу заготовки, и каждая секция имеет своё место в цепочке. Фотосъёмка линии перед разборкой и бирки на секциях — это та часть работы, которую потом благодарят.
Ленту с пилорамы снимают всегда: натянутая ленточная пила на вибрации либо вытягивается, либо даёт трещины по зубьям. Ленту сматывают в кольцо нужного диаметра, перевязывают и везут в отдельной упаковке, не допуская перегиба.
Сушильные камеры и аспирация
Сушильная камера — это комплект из сэндвич-панелей, каркаса, осевых вентиляторов, теплообменника или калорифера, увлажнителей, датчиков и щита управления. Панели лёгкие по весу, но крупные по площади и легко мнутся: их везут пакетами на подкладках, строго плашмя, переложенными прокладками, и притягивают ремнями через деревянные накладки по всей ширине пакета. Мятая панель теряет геометрию замка и потом не стыкуется.
Вентиляторы и теплообменник упаковывают отдельно. Теплообменник с алюминиевым оребрением — самая деликатная часть: смятое оребрение снижает теплосъём, а помятый коллектор даёт течь. Его обязательно ставят на поддон с жёсткой обвязкой и не кладут на него ничего сверху.
Аспирация — циклон, фильтровальная установка, вентилятор, воздуховоды диаметром 100–250 мм и переходники. Воздуховоды складывают телескопически друг в друга, что экономит до половины объёма, но требует прокладок между трубами: тонкая оцинковка трётся и рвётся. Циклон обычно крупное отдельное место, которое ставят вертикально и крепят за раму или кронштейны.
Влага, конденсат и консервация
Чугунные плоскости — рабочий стол, каретка, направляющие, станина — на заводе шлифуют и защищают консервационной смазкой. На действующем станке эта защита уже стёрта, а сама плоскость отполирована до блеска. За один зимний рейс открытая плоскость успевает несколько раз пройти через точку росы: в холодном кузове металл остывает, а при выгрузке в тёплое помещение на нём мгновенно выступает конденсат. Через сутки на столе появляются точки ржавчины, через неделю — рыжий налёт по всей плоскости.
Поэтому перед отправкой все открытые чугунные и шлифованные поверхности протирают насухо, наносят консервационную смазку или густое машинное масло и закрывают плёнкой, а поверх — картоном. Плёнку не затягивают герметично по всему станку: наоборот, станок закрывают так, чтобы под ним была вентиляция, иначе герметичный кокон сам становится источником конденсата. Разумный вариант — смазка плюс плёнка по плоскостям, сверху общий чехол без полной затяжки по низу.
Отдельно учитывают резкий перепад температур при выгрузке. Станок, приехавший с морозной трассы, лучше не разворачивать сразу: дают ему два-три часа на выравнивание температуры в помещении, и только потом снимают упаковку. Это простое правило снимает большую часть проблем с конденсатом на электронике и на плоскостях.
Приёмка, запуск и документы
Приёмку делают до того, как станок снимут с машины, и ещё раз после установки на место. На первом этапе осматривают упаковку и крепление: сдвинулся ли груз, целы ли ремни, нет ли следов удара на обрешётке. Всё это фотографируют. На втором этапе проверяют сам станок по описи: наличие всех снятых узлов и ящиков с мелочью, целость плоскостей, отсутствие трещин на станине, состояние каретки и направляющих.
Полезная практика — снять до отправки протокол точности: контрольный рез с замером угла и размеров, фото показаний индикатора на направляющих. После установки этот же тест повторяют. Если расхождение есть, сразу понятно, что оно появилось в перевозке, а не было до неё, и спор о происхождении дефекта становится предметным.
Из документов на перевозку оформляют заявку с габаритами и весом, транспортную накладную, опись транспортных мест с номерами, при необходимости акт о целости и акт передачи демонтированных узлов. Для разобранных линий описи уделяют особое внимание: комплект из двадцати мест без нумерации на приёмке превращается в многочасовую сверку.
От чего зависит стоимость перевозки
Сумма складывается из нескольких факторов, и вес здесь не главный. Больше всего добавляют тип платформы и работы на объекте.
- Тип платформы. Переход с полуприцепа на низкорамный трал заметно меняет расчёт, и вызывает его обычно высота станка, а не масса.
- Негабарит. Превышение по ширине, высоте или длине добавляет разрешение, согласование маршрута и возможное ограничение по времени движения.
- Погрузка и разгрузка. Наличие крана или манипулятора на объекте, необходимость такелажа, выката роликами, аппарелей, лебёдки.
- Демонтаж и упаковка. Разборка линии на секции, обрешётка каретки и стойки ЧПУ, пакетирование панелей сушильной камеры.
- Условия подъезда. Узкий двор, отсутствие площадки для разворота автопоезда, перенос груза на расстояние от машины до цеха.
- Сроки. Срочная подача и работа в выходные считаются отдельно, как и ожидание машины на объекте сверх нормативного времени.
- Маршрут. Плечо, качество дороги и сезонные ограничения на отдельных региональных трассах.
Практический вывод один: заранее названные высота, ширина и вес станка плюс фотографии места погрузки сокращают и расчёт, и сроки. Большинство переносов сроков происходит не из-за дороги, а из-за того, что на месте обнаружилась ступенька, узкий проём или отсутствие крана.
Нужна помощь с перевозкой?
- Расчёт бесплатно, за 15 минут
- Подберём машину под габарит и вес
- Застрахуем груз на всю стоимость
Частые вопросы
Нужно ли разбирать форматно-раскроечный станок перед перевозкой?
Полностью разбирать не нужно, но каретку либо фиксируют транспортными винтами в крайнем положении, либо снимают и везут отдельным местом в обрешётке. Также снимают пильные диски, поперечную линейку с упорами и приставные столы. На межрегиональных рейсах каретку чаще всё-таки снимают: так надёжнее.
За что можно поднимать станок с чугунной станиной?
Только за штатные проушины или строповочные места, указанные в паспорте. Если их нет, стропы заводят под раму основания через деревянный брус, распределяя нагрузку минимум на две-три точки. Поднимать за стол, кожух, направляющие или кронштейны вытяжки нельзя — это не несущие детали, и чугун в таком положении работает на излом.
Когда для станка нужен низкорамный трал, а когда хватит полуприцепа?
Ориентируются по высоте: при высоте станка свыше 2,6 м на обычной площадке с высотой пола 1,3–1,4 м общая высота выходит за 4 м, и нужен трал с погрузочной высотой 0,85–1,1 м. По массе полуприцеп закрывает почти всё деревообрабатывающее оборудование, поэтому трал заказывают именно из-за высоты, реже — из-за ширины.
Как перевезти ленточнопильную пилораму с рамой 10 метров?
Практически всегда её разбирают на секции по 2–4 м: так комплект едет в обычном полуприцепе вместо длинномера. Секции рельса обязательно маркируют по порядку и по сторонам, иначе раму придётся выставлять в плоскость заново. Ленту снимают, сматывают в кольцо и везут отдельно, без перегибов.
Что делать со шкафом управления и стойкой ЧПУ?
Выносной шкаф и стойку ЧПУ снимают и везут отдельным местом в жёсткой обрешётке, встроенный щит оставляют на станке, но дополнительно подпирают и притягивают. Перед разборкой щит фотографируют целиком и по клеммным группам, провода маркируют с двух сторон. Параметры станка и содержимое носителя со стойки лучше скопировать заранее.
Можно ли вывезти станок из цеха, если там нет крана?
Да, это обычная ситуация. Станок приподнимают такелажными или гидравлическими домкратами, подводят под раму роликовые платформы и перемещают лебёдкой до борта, на погрузку используют аппарели и манипулятор. Заранее проверяют прочность пола, ширину проёма и наличие порогов: на пути выката раскатывают стальные листы или щиты из бруса.
Почему на столе станка после перевозки появляется ржавчина?
Это конденсат: холодный чугун при выгрузке в тёплое помещение мгновенно отпотевает, и открытая шлифованная плоскость покрывается точками ржавчины за сутки. Защита простая — протереть насухо, нанести консервационную смазку и закрыть плоскости плёнкой с картоном. После зимнего рейса станку дают два-три часа на выравнивание температуры и только потом снимают упаковку.
Сохранится ли точность станка после перевозки?
При правильной фиксации узлов и креплении за раму — да, но выставление по уровню на новом месте нужно в любом случае: геометрия зависит и от основания. Полезно снять контрольный протокол точности до отправки — рез с замером угла и размеров — и повторить тест после установки. Тогда любое расхождение видно сразу и понятно, откуда оно появилось.
Заказать перевозку
Рассчитаем стоимость по вашему маршруту и подберём машину под габарит и вес груза. У нас свой автопарк и партнёры в регионах, поэтому машина находится и под разовую отправку, и под регулярные рейсы. Другие услуги транспортной компании «100% Позитиff»:
- Перевозка длинномерных грузов
- Грузоперевозки по России
- Грузоперевозки межгород
- Грузоперевозки по региону
- Грузоперевозки фурой
- Грузоперевозки газелью
- Международные грузоперевозки
- Перевозка сборных грузов
- Перевозка негабаритных грузов
- Перевозка оборудования
- Перевозка строительной техники
- Перевозка строительных материалов
- Перевозка металлопроката
- Рефрижераторные перевозки
- Перевозка опасных грузов
- Перевозка автомобилей
- Перевозка мебели
- Квартирные и офисные переезды